Hướng dẫn quy trình sản xuất nhíp lá - Đục lỗ để cố định miếng đệm cản (Phần 4)
1. Sự định nghĩa:
Sử dụng thiết bị đột dập và các dụng cụ gá lắp để đột lỗ tại các vị trí đã định để gắn các miếng đệm chống kêu/miếng đệm giảm chấn ở cả hai đầu của thanh thép lò xo phẳng. Nói chung, có hai loại quy trình đột dập: đột dập nguội và đột dập nóng.
2. Ứng dụng:
Một số lá có mắt bao quanh, một số lá khác thì có.
3.1. Kiểm tra trước khi đột dập
Trước khi đục lỗ, hãy kiểm tra dấu chứng nhận kiểm định của công đoạn trước đối với thanh thép dẹt lò xo, phải đạt tiêu chuẩn. Đồng thời, kiểm tra thông số kỹ thuật của thanh thép dẹt lò xo, chỉ khi đáp ứng yêu cầu của quy trình thì mới được phép bắt đầu quá trình đục lỗ.
3.2.Điều chỉnh dụng cụ định vị
Như thể hiện trong Hình 1 bên dưới, đục các lỗ hình elip ở đầu các thanh lò xo phẳng. Đục lỗ bằng cách định vị lỗ trung tâm, và điều chỉnh dụng cụ định vị theo kích thước L', B, a và b.
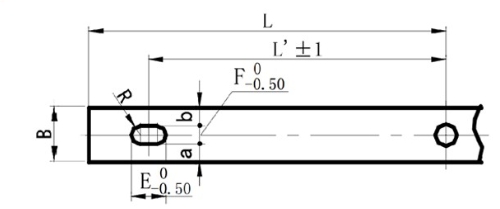
(Hình 1. Sơ đồ định vị khi đục lỗ hình elip ở đầu)
Như thể hiện trong Hình 2 bên dưới, đục các lỗ tròn ở đầu thanh dẹt lò xo. Đục lỗ bằng cách định vị lỗ trung tâm, và điều chỉnh dụng cụ định vị theo kích thước L' và B.
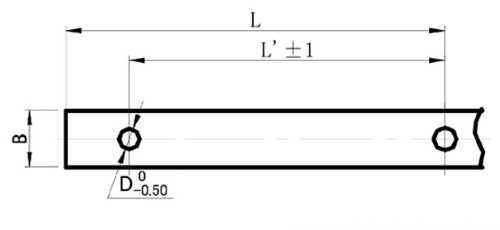
(Hình 2. Sơ đồ định vị khi đục lỗ tròn ở đầu)
3.3. Lựa chọn phương pháp đột dập nguội, đột dập nóng và khoan
3.3.1Ứng dụng đột dập nguội:
1) Nếu độ dày của thanh thép lò xo phẳng t < 14mm và đường kính lỗ lớn hơn độ dày t của thanh thép lò xo phẳng, thì phương pháp đột dập nguội là phù hợp.
2) Nếu độ dày của thanh thép lò xo dẹt t≤9mm và lỗ là lỗ hình elip, thì phương pháp đột dập nguội là phù hợp.
3.3.2. Ứng dụng của đột dập và khoan nóng:
Đấm nóngHoặc có thể sử dụng phương pháp khoan lỗ cho thanh thép lò xo dẹt không thích hợp cho việc đột lỗ nguội. Trong quá trình này,cú đấm nóngNhiệt độ nung phải được kiểm soát ở mức 750 ~ 850 ℃, và thanh thép dẹt có màu đỏ sẫm.
Khi đột lỗ, tấm thép lò xo dẹt đầu tiên phải được kiểm tra trước. Chỉ khi đạt yêu cầu kiểm tra lần đầu, quá trình sản xuất hàng loạt mới được tiếp tục. Trong quá trình thao tác, cần đặc biệt chú ý tránh để khuôn định vị bị lỏng và dịch chuyển, nếu không kích thước định vị sẽ vượt quá phạm vi dung sai, dẫn đến sản phẩm không đạt chất lượng trong từng lô hàng.
3.5.Quản lý vật tư
Các thanh thép lò xo dẹt đã được đục lỗ (khoan) phải được xếp chồng gọn gàng. Nghiêm cấm việc xếp chồng tùy ý, dẫn đến trầy xước bề mặt. Phải đóng dấu kiểm định và dán phiếu chuyển giao công việc.
4. Tiêu chuẩn kiểm tra:
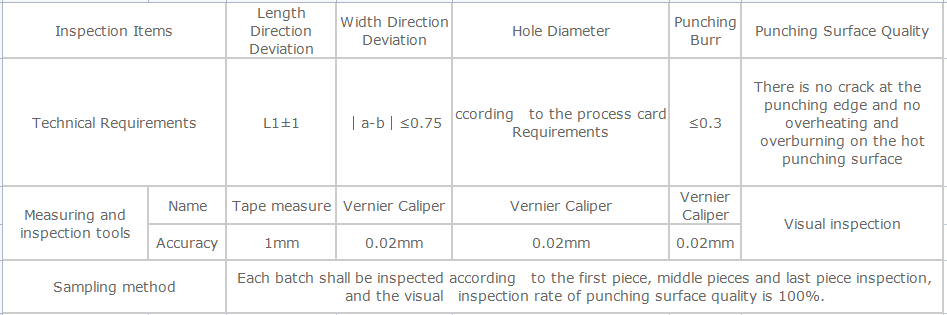
Đo kích thước lỗ theo Hình 1 và Hình 2. Tiêu chuẩn kiểm tra đột lỗ và khoan được thể hiện trong bảng 1 bên dưới.
Thời gian đăng bài: 27/03/2024


